称重打印贴标机的速度、精度和称重范围如何匹配?从目标节拍到实机测试
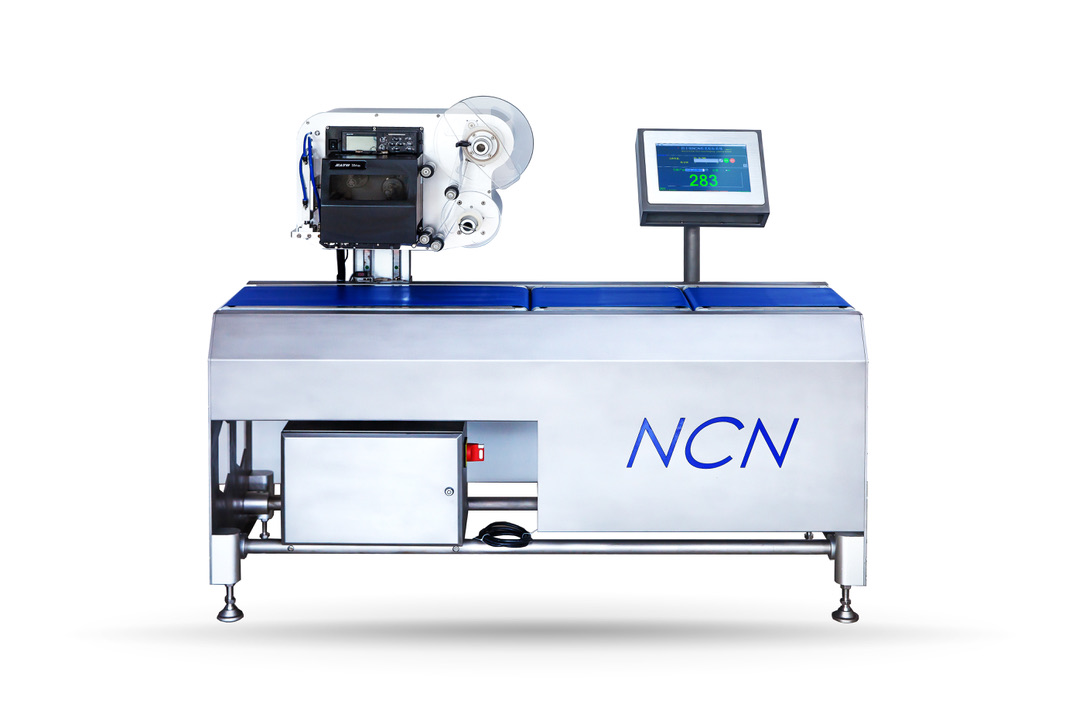
先把一个误区说清楚:三个参数不能分开看
如果只看参数表,很容易得到一种简单印象:速度越快越好、精度越高越好、称重范围越大越好。
但对动态称重打印贴标设备来说,真正需要判断的是:
这也是为什么同样写着“30包/分钟”或“60包/分钟”的设备,在不同产品上实际表现可能差别很大。
不是单看输送带跑多快,而是要看称重、数据生成、打印和贴标能否在一个完整周期内全部完成。
不是传感器静态精度,而是产品连续运动时,整机重复称重结果是否稳定。
不是越大越好,而是要覆盖实际产品,同时兼顾分辨能力、机械结构和动态工况。
目标节拍,应该从产品长度和间距开始算
客户常问“一分钟能做多少件”,但真正决定节拍的第一步,往往不是打印机速度,而是产品在输送线上的占用长度。
假设产品本身较长,再加上为了稳定称重和避免前后产品干扰而保留的安全间距,那么一件产品实际占用的输送距离会明显增加。
产品越长、间距要求越大,要达到同样的件数/分钟,就需要更高的线速度。
而线速度提高后,产品在称重段上的有效停留时间又会缩短,这会继续影响动态称重稳定性。
速度越高,动态称重越需要留出稳定窗口
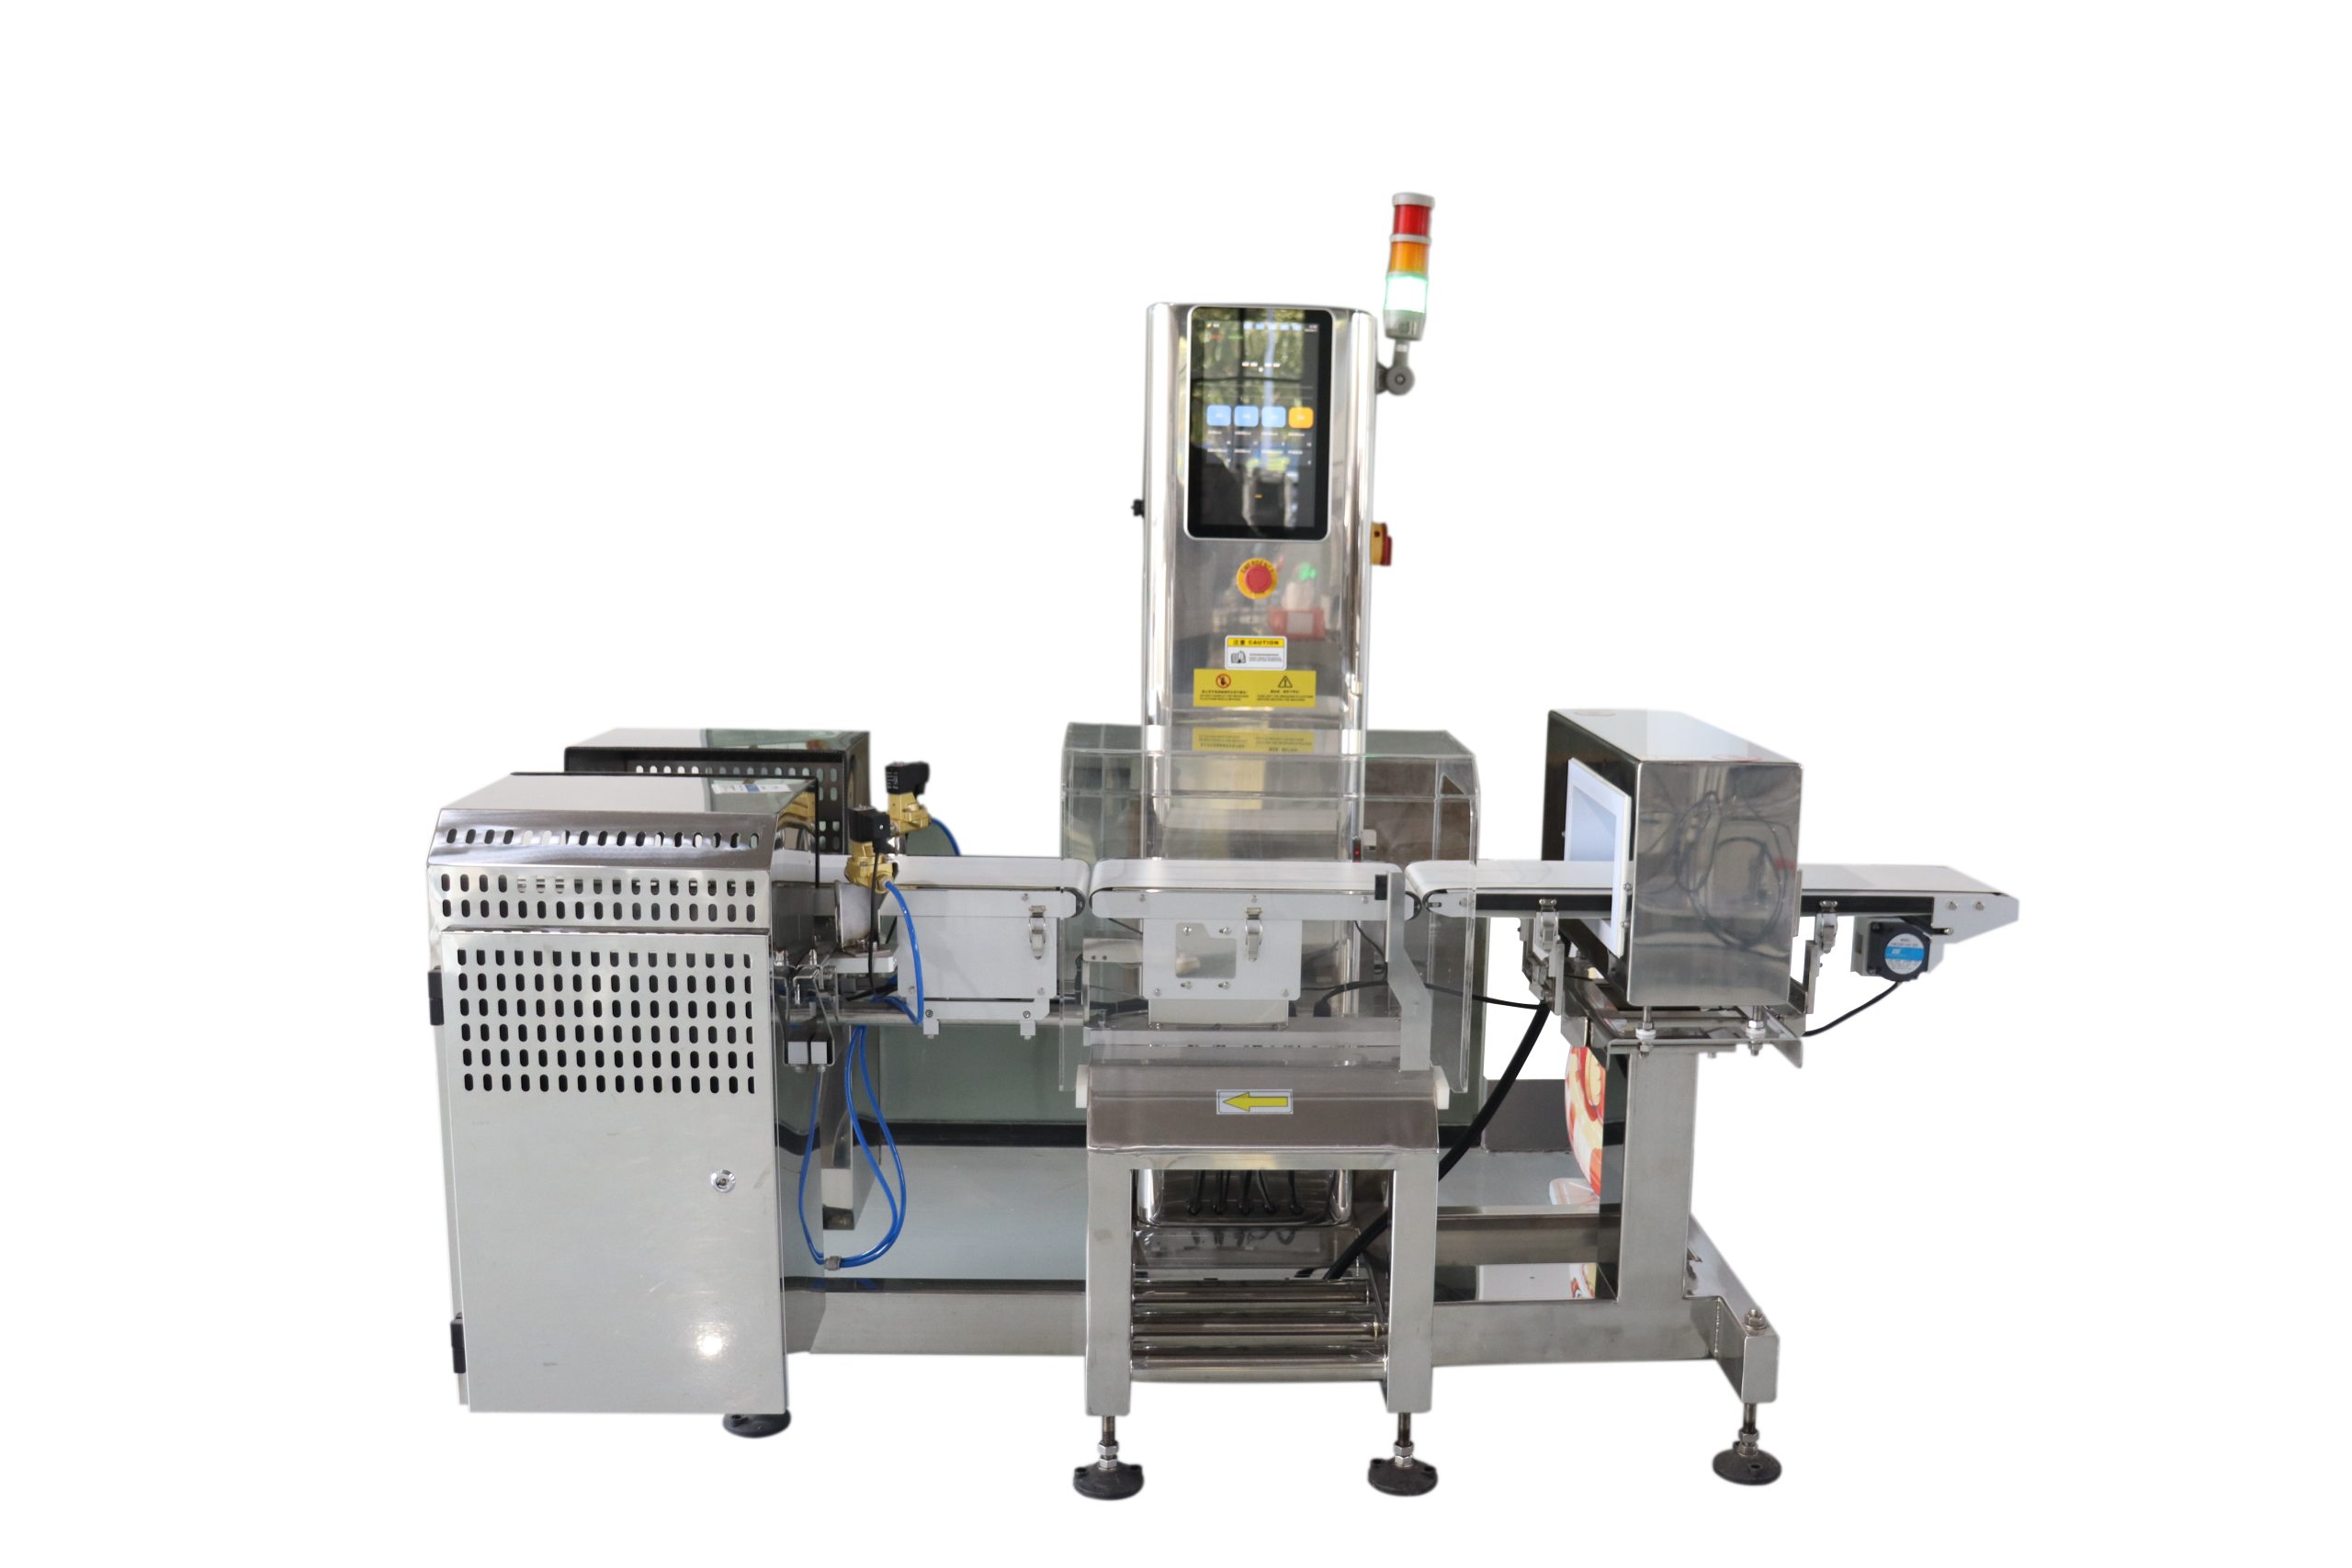
在线动态称重不是在产品停止后读取重量,而是在连续输送过程中完成采样。
产品刚进入称重皮带时,前端输送仍可能对产品产生影响;接近离开称重皮带时,后端输送也可能开始干扰。
真正有价值的,是中间那一段稳定的有效称重窗口。
当目标节拍提高,通常意味着:
- 输送速度提高
- 产品在秤台上的时间缩短
- 有效采样时间减少
- 前后产品更容易产生干扰
- 机械振动和输送状态变得更敏感
因此,速度提升到一定程度后,不能只靠“把皮带调快”解决,而要重新看称重段长度、拉距方式、产品姿态和滤波参数是否匹配。
称重范围为什么也不是越大越好?
很多项目在询价时会倾向于把量程写得尽可能大,例如实际产品只有几百克到2 kg,但希望设备同时覆盖10 kg甚至更高。
从工程角度看,量程当然需要留出合理余量,但如果为了“以后可能用到”无限放大范围,往往并没有实际意义。
因为称重范围会进一步影响:
- 传感器量程选择
- 秤台结构和尺寸
- 机械刚性设计
- 分辨能力与动态表现
- 产品通过称重段时的工况
同样的重量,不同产品也可能需要不同方案
假设两种产品重量都在1 kg左右:
- 一种是底部平整、重心稳定的盒装食品
- 另一种是内部会晃动、外形柔软的袋装产品
两者虽然重量相近,但动态称重条件完全不同。
后者可能需要更长的稳定时间、更合适的输送速度,甚至需要调整前端整理和输送方式。
因此,称重范围只能告诉我们“设备大概需要称多重的产品”,并不能直接告诉我们“这个产品在高速下能不能稳定称准”。
标签长度和打印内容,也会成为速度瓶颈
称重完成后,标签通常还要实时生成并打印。
如果标签只有几十毫米长,打印周期通常较短;如果标签较长、打印内容较多,或者包含高密度条码、二维码和大量可变数据,打印周期也会增加。
更重要的是,打印完成后还要等待产品进入正确贴标位置。
所以称重打印贴标机的最大速度,不应该只看打印引擎标称的毫米/秒。
真正要看的,是完整流程里最慢的那个环节。
顶贴、底贴、侧贴,对节拍的影响也不一样
不同贴标方式的机械动作周期不同。
顶部平面压贴相对直接;如果需要底部贴标、侧贴、转角贴标或者产品表面不平整,就可能增加产品定位、机械行程和动作时间。
如果一台设备同时完成上下双面打印贴标,还需要进一步确认两个贴标工位之间的距离、产品跟踪和标签对应关系。
因此,在判断目标速度时,贴标位置必须和产品尺寸、标签尺寸一起确认。
速度、精度和范围应该怎样一起判断?
| 需要确认的条件 | 主要影响 | 选型时应关注什么 |
|---|---|---|
| 产品重量范围 | 传感器量程、分辨能力、结构设计 | 覆盖真实范围并保留合理余量 |
| 产品尺寸 | 称重段长度、单件占线距离 | 尤其关注产品长度和底部接触状态 |
| 目标节拍 | 输送速度、称重时间、打印周期 | 确认稳定节拍,不只看最高速度 |
| 产品间距 | 称重窗口和前后产品干扰 | 判断是否需要拉距、分离或整理机构 |
| 允许误差 | 称重结构和系统调试目标 | 明确实际生产可接受范围 |
| 标签尺寸 | 打印周期、出标时间 | 标签越长,周期通常越长 |
| 贴标位置 | 机械动作时间和产品定位 | 顶贴、底贴、侧贴、双面贴要分别判断 |
| 包装状态 | 输送稳定性、动态称重表现 | 软袋、液体、易滚动产品需要重点测试 |
为什么最终还是建议用真实产品做实机测试?
参数表适合做第一轮筛选,但对动态称重打印贴标项目来说,真正关键的信息通常来自真实产品。
实机测试可以直接验证:
- 产品能否稳定进入称重段
- 目标速度下重复称重是否稳定
- 前后产品是否会互相干扰
- 标签打印周期是否跟得上节拍
- 贴标位置是否稳定
- 不同SKU切换后参数是否需要重新调整

项目确认时,建议一次把这些信息准备完整
为了减少反复沟通,建议在方案确认阶段一次提供:
- 产品照片或视频
- 最小和最大产品尺寸
- 最小和最大产品重量
- 目标生产节拍
- 允许的重量误差
- 产品当前间距或上游出料方式
- 标签尺寸及样张
- 标签打印内容
- 贴标位置
- 是否需要顶贴、底贴或双面贴标
- 是否涉及多SKU自动切换
- 是否需要MES、ERP或数据库接口
这些信息越完整,速度、精度、称重范围和设备结构之间的匹配就越容易判断。
结语:不要把三个数字当成三个独立指标
称重打印贴标机的速度、精度和称重范围,本质上是同一个系统问题的不同表现。
速度改变有效称重时间,产品尺寸改变输送和称重窗口,重量范围影响称重系统设计,标签和贴标方式又决定后段动作周期。
因此,真正合理的选型逻辑应该是:
先把真实工况说清楚,再谈参数,通常比单独追求某一个更高的数字更有意义。
 微信扫码咨询