称重精度为什么不能只看传感器?
在线称重不是把静态秤搬到输送线上。真正需要确认的是:在指定产品、目标节拍、实际间距和现场环境下,称量结果相对约定参考值的偏差是否受控,连续称量结果的离散程度是否满足要求。
传感器负责感知载荷;机械、输送、产品状态、算法和环境共同决定动态表现。
屏幕最小显示步进,不能直接推导整机的示值误差、平均偏差或重复性。
结果集中不代表接近参考值;测试应同时记录平均偏差和连续结果的离散程度。
传感器回答的是“能否感知”,整机要回答的是“能否稳定称重”
静态称重时,产品放在秤台上,等待读数稳定后再读取结果。在线称重时,产品从前段输送进入称重段,在很短时间内完成采样,又继续进入后续检测、剔除或打印贴标工位。
因此,动态称重面对的不是单一载荷,而是一组不断变化的条件:产品进入与离开秤台产生的扰动、皮带和轴承振动、产品重心变化、前后产品间距、现场气流,以及算法实际获得的有效采样数据。
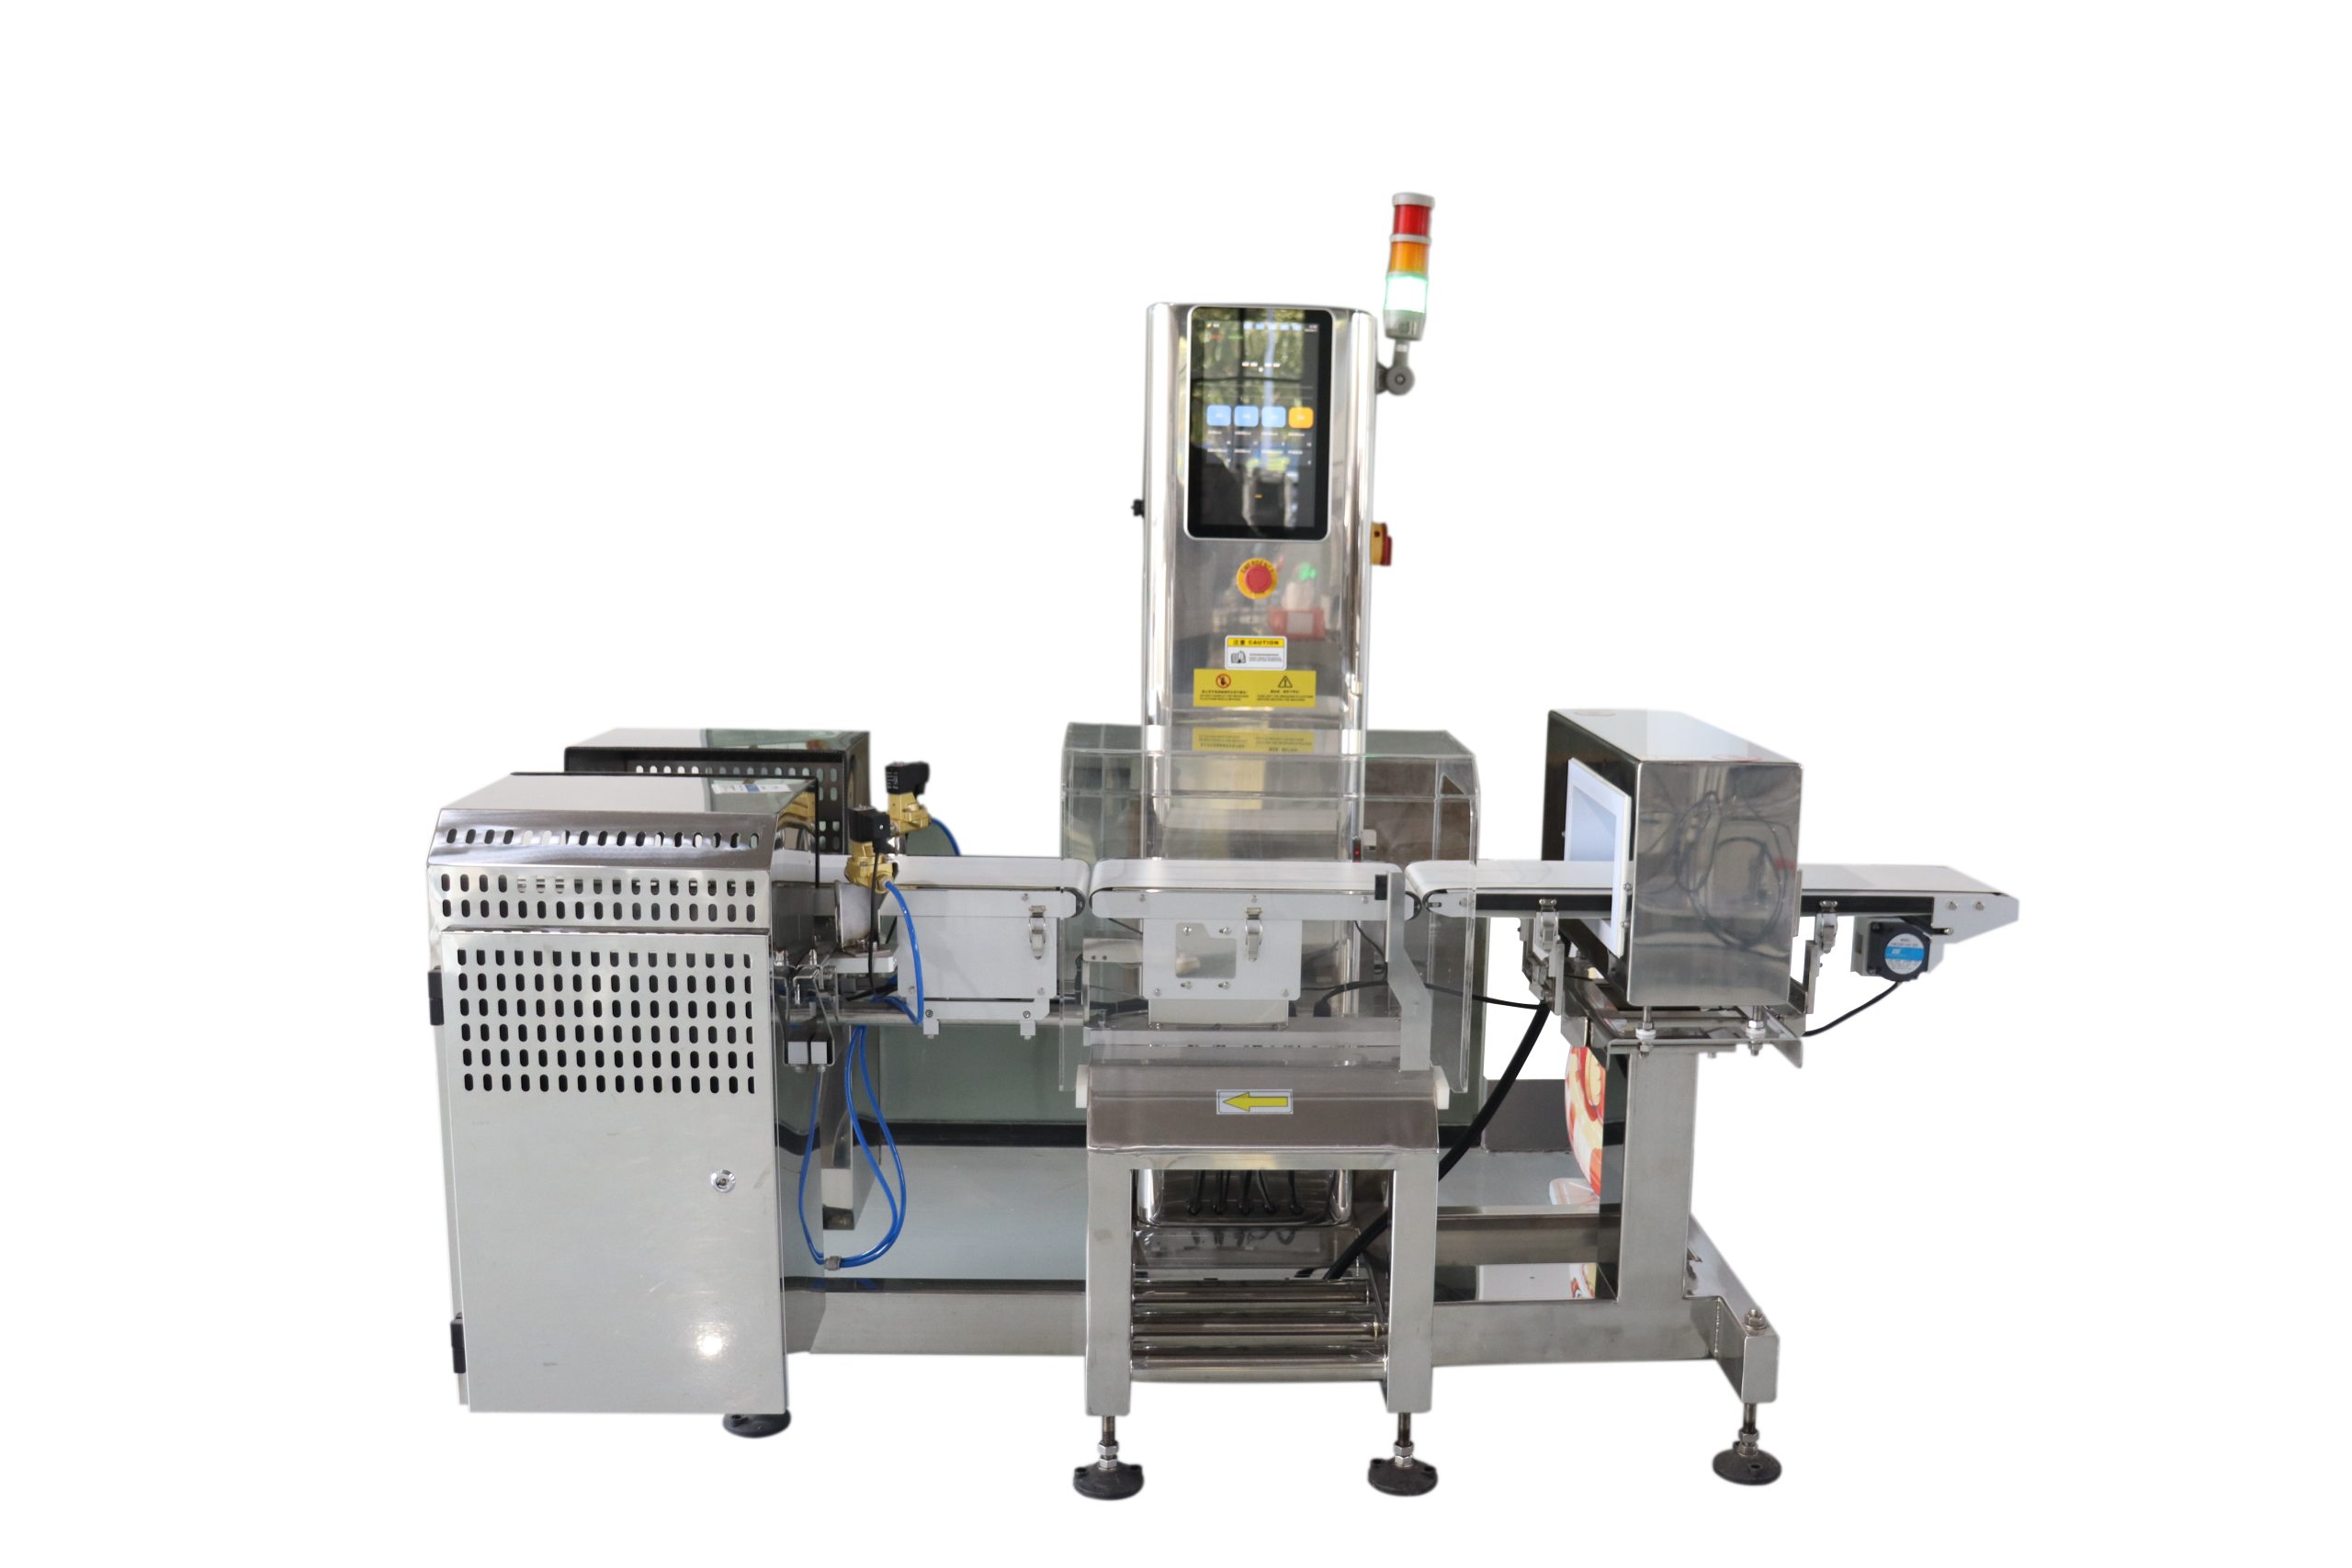
影响动态称重结果的八个关键变量
速度提高以后,最先减少的是有效称重时间
产品通过称重皮带的总时间,并不全部属于有效采样窗口。产品刚进入时,前段输送仍可能对它施加作用;接近离开时,后段输送也可能开始产生影响。真正能用于稳定采样的,是中间那段完整位于称重区域、且机械状态相对稳定的时间。
所以,提高产能并不是简单把皮带调快。还要重新确认称重段长度、产品间距、前端拉距方式、产品姿态和滤波参数。产品越长、间距要求越大,要达到同样的件数/分钟,所需线速度就越高,动态称重稳定窗口也会继续缩短。
这也是为什么设备的“最高速度”必须带条件说明。它只能在特定产品、间距、称重稳定时间及后续动作均满足时成立,不能作为所有产品的统一产能承诺。
量程、显示分度、误差和重复性,必须分开理解
项目沟通中经常把“精度”作为一个笼统数字使用。更严谨的做法,是先确定参考值和测试条件,再分别评价偏差与离散性。
| 参数 | 它说明什么 | 不能直接说明什么 |
|---|---|---|
| 称重量程 | 设备计划覆盖的最小至最大称量范围,也是传感器和机械结构选型的基础条件之一。 | 量程越大不代表越适合。脱离真实产品范围放大量程,不能保证更好的分辨能力或动态表现。 |
| 显示分度 | 显示或打印重量值的最小步进,通常以g或kg表示。 | 不能把显示到1 g理解为动态误差就是±1 g;显示分度也不能替代误差和重复性测试。 |
| 单次示值误差 | 某次设备示值与该测试产品约定参考值之差。 | 单次结果只能描述当次测量,不能单独代表连续运行能力。 |
| 平均误差 / 系统偏差 | 多次连续自动称量所得单次误差的平均值,用于观察结果是否整体偏高或偏低。 | 平均值接近零时,单次结果仍可能比较分散,因此还要同时看离散性。 |
| 重复性 / 离散性 | 同一工况下连续结果的分散程度,可按约定采用标准差、极差等统计量评价。 | 结果很集中也可能整体偏离参考值,所以重复性不能代替准确性评价。 |
| 动态称重表现 | 指定产品在约定速度、间距和环境下连续通过时,偏差与离散性的综合表现。 | 不能脱离样品、速度、样本数量、参考值取得方式和判定规则,只保留一个通用数字。 |
同样是1 kg,包装状态不同,结果也可能完全不同
底部平整、重心稳定的盒装产品,与内部物料会晃动的软袋产品,即使重量相同,对动态称重的要求也不同。后者可能需要更长的稳定时间、更低或更合适的输送速度,也可能需要重新设计前端整理和输送方式。
实际评估时,除最小和最大重量外,还应同时提供:
- 产品最小与最大长、宽、高,以及底面接触状态;
- 包装是硬盒、托盒覆膜、软袋、易滚动物体,还是内部含液体;
- 产品当前输送姿态、间距和上游出料方式;
- 目标节拍、允许误差和计划采用的验收方法;
- 现场输送高度、可用空间、相邻设备及振动来源。
进入称重贴标系统后,重量只是完整周期的第一步
如果重量结果还要用于变量标签,整机周期就不再只有称重。系统需要完成产品识别或配方调用、动态称重、数据关联、标签生成与打印、产品定位、贴标动作,以及按项目配置的视觉复检和结果记录。
因此,称重打印贴标机的速度不能只看输送带线速度,也不能只看打印引擎标称的毫米/秒。标签长度、打印内容、顶贴/底贴/侧贴方式、机械行程和产品跟踪,都会成为完整周期的一部分。
关于三者如何一起选,可继续查看《称重打印贴标机的速度、精度和称重范围如何匹配?》。
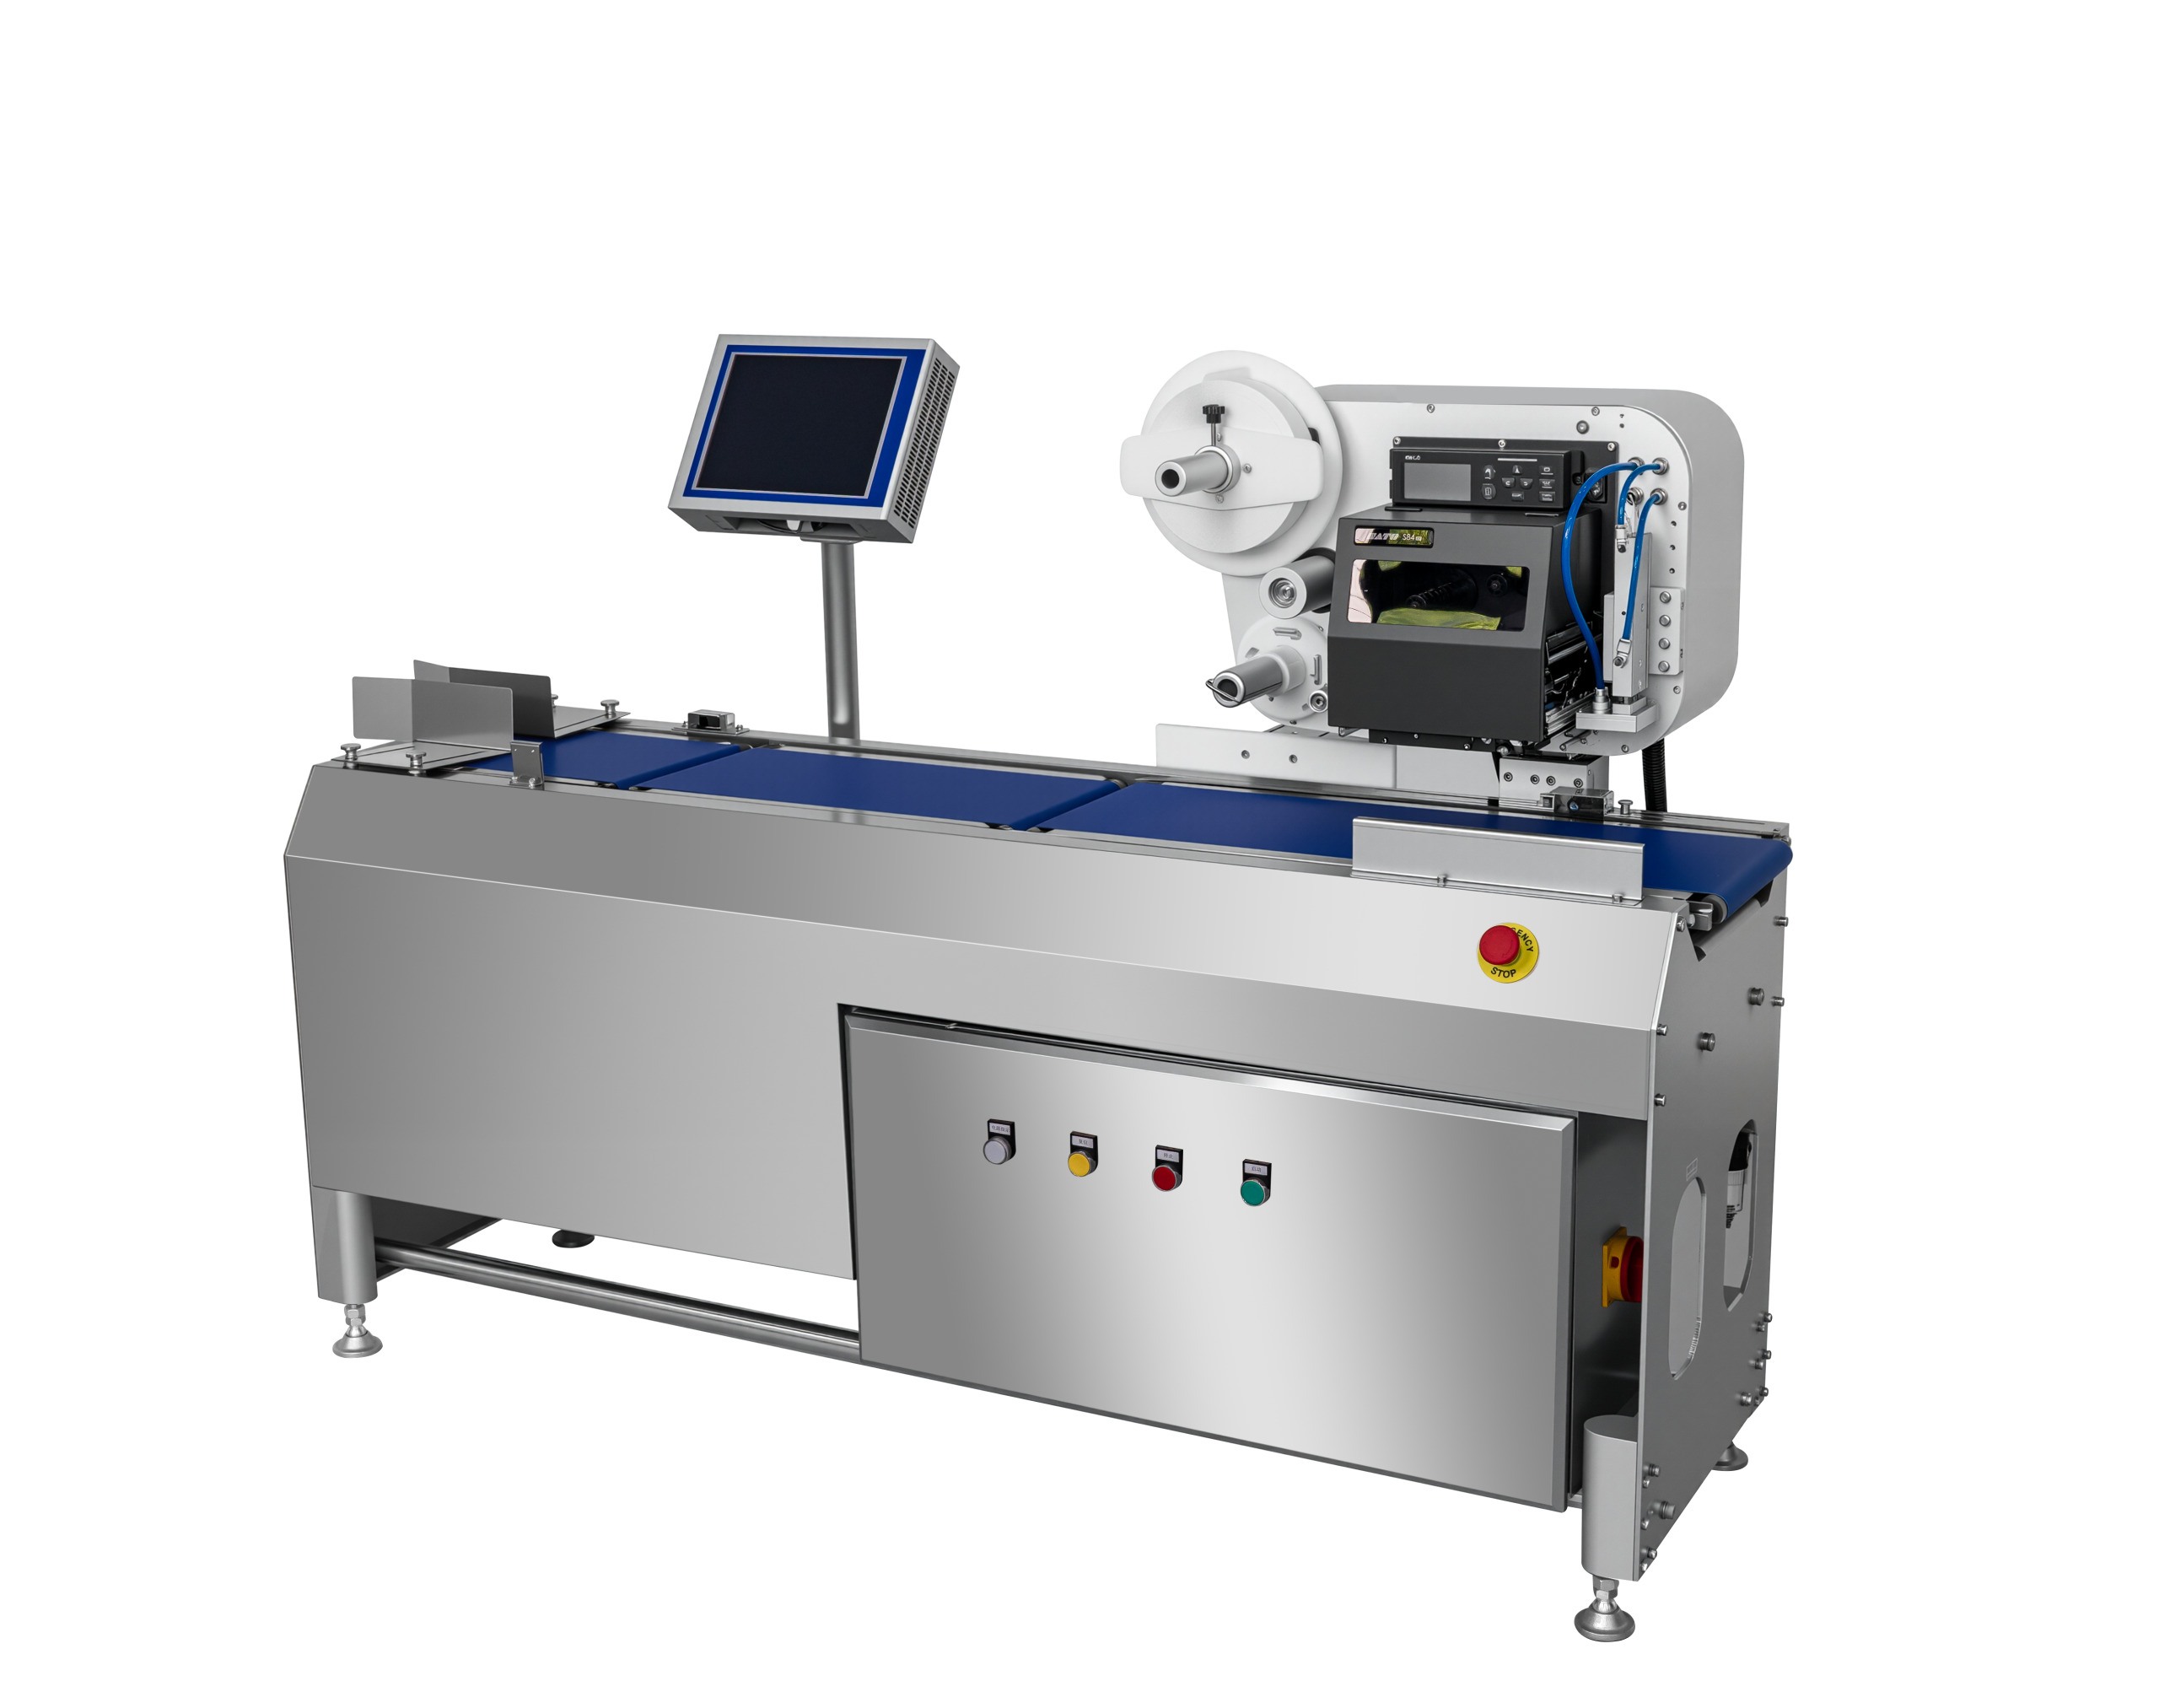
工程案例:为什么系统边界必须一起验证
已落地的冷鲜肉托盒项目把“产品是什么、重量是多少、贴了什么标签、贴后是否正确”放在同一流程中处理。这个案例用于说明称重与前后工位的系统关系,不用于证明某个可通用于所有产品的称重误差指标。
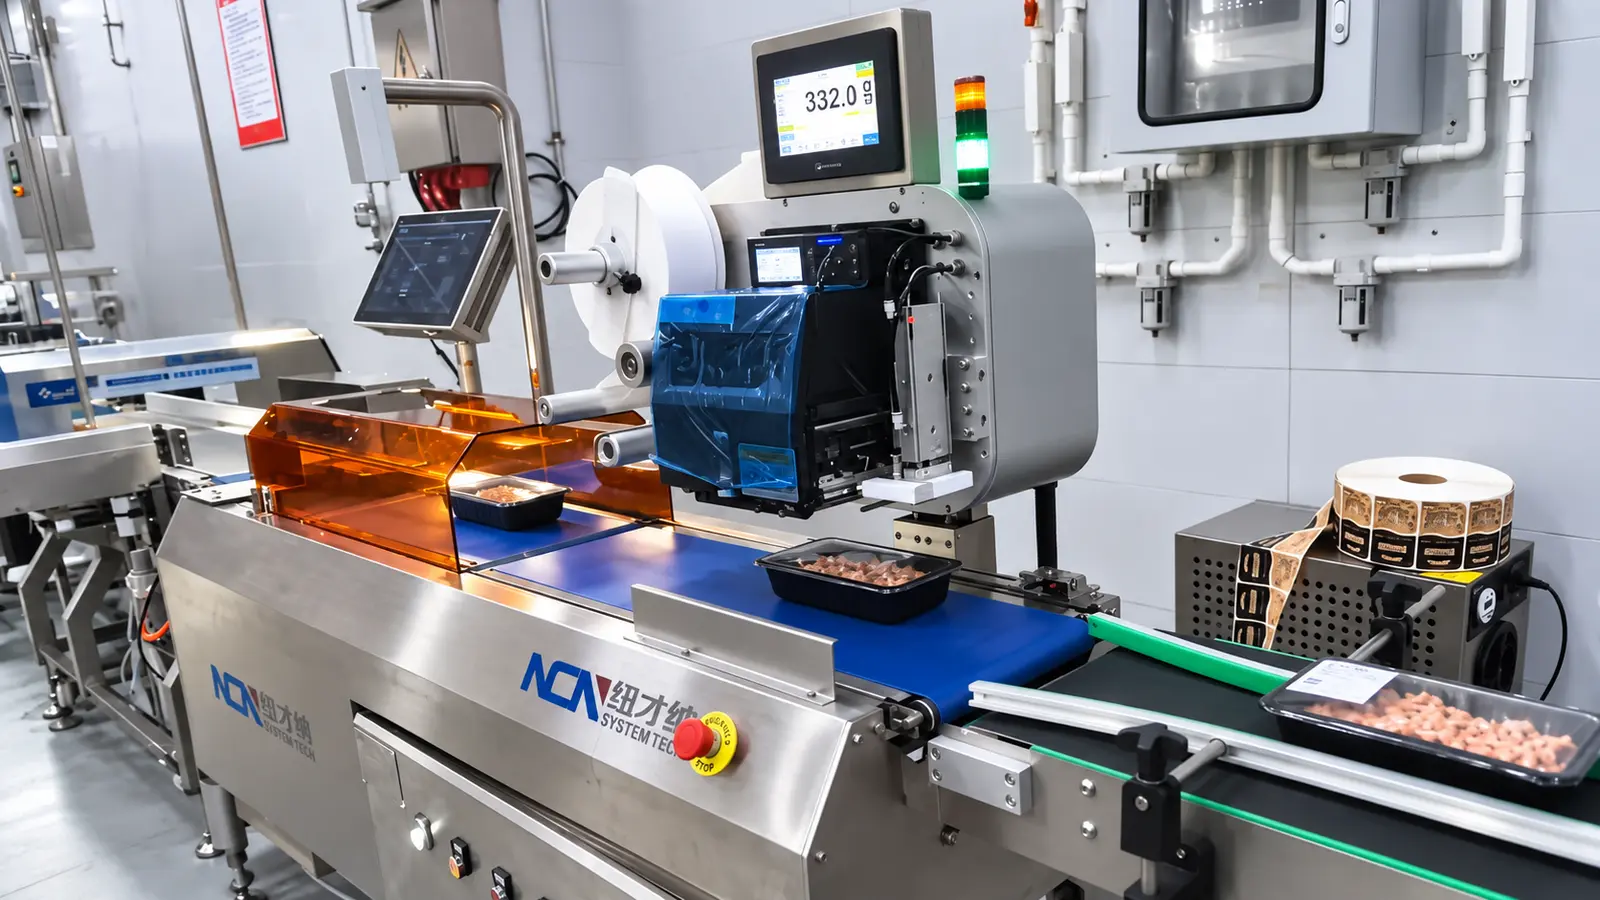
AI识别、动态称重、打印贴标与视觉复检
多SKU冷鲜肉托盒进入产线后,系统识别产品并调用对应配方,再完成动态称重、白色变量信息标签打印贴附与贴后视觉复检,输出OK/NG结果。
- 项目设备已在客户现场投入使用;
- 方案设计基准约40件/分钟;该数值用于本项目设备配置与节拍设计;
- 最终运行效果仍需结合产品间距、包装状态、SKU样本、标签版式、光照及上下游联机条件确认。
一份可执行、可复核的动态称重测试流程
参数表适合初步筛选,但项目确认应回到代表性产品、参考重量和约定运行条件。测试记录至少要让双方能够回答:测了什么、怎么测、与什么比较、测了多少次、用什么规则判定。
| 建议提供的资料 | 主要用于判断 |
|---|---|
| 产品照片、视频及代表性样品 | 输送姿态、底面状态、重心、包装波动及是否需要整理机构 |
| 最小/最大尺寸与重量 | 量程、皮带宽度、称重段长度、有效窗口和整体结构 |
| 目标节拍与当前产品间距 | 线速度、拉距方案、前后产品干扰和可用采样时间 |
| 参考重量取得方式 | 控制衡器、参考值有效性,以及设备示值误差的计算基础 |
| 允许误差、样本数量与验收规则 | 系统设计目标、统计口径、通过条件及最终技术协议内容 |
| 标签样张、尺寸、内容和位置 | 打印周期、贴标动作、工位距离及称重与标签数据对应 |
| 现场布局和上下游接口 | 振动、空间、输送衔接、剔除方式以及MES/ERP/数据库连接 |
常见问题
传感器精度高,整机动态称重就一定准确吗?
不一定。传感器提供信号基础,但产品尺寸与重心、输送速度、间距、机械振动、有效采样时间、算法和现场环境都会影响整机动态表现。
显示分度为1 g,是否代表动态称重误差为±1 g?
不能这样等同。显示分度只描述示值的最小步进;示值误差、平均偏差和重复性,需要相对于约定参考重量,在明确的产品、节拍、间距和样本数量下分别评价。
为什么提高生产速度可能影响称重表现?
速度提高后,产品在称重段上的停留时间和中间稳定采样窗口通常都会缩短,同时输送扰动和前后产品干扰更敏感,因此需要重新匹配称重段、间距和控制参数。
称重量程是不是越大越好?
不是。量程应覆盖真实产品并保留合理余量。过度放大量程会影响传感器、机械结构和分辨能力的匹配,也不能保证不同产品都能在高速下稳定称重。
怎样确认设备是否适合自己的产品?
先确定代表性样品、参考重量、尺寸与重量范围、目标节拍、允许偏差、当前间距和现场条件,再按约定样本数量连续自动称量,同时评价平均偏差和离散性;最终把测试条件与判定规则写入技术协议。
需要判断你的产品在目标节拍下能否达到预期称重表现?
请提供产品照片或视频、代表性样品、最小与最大尺寸、重量范围、目标节拍、允许偏差,以及标签样张和现场布局。纽才纳可据此评估量程、称重段、拉距输送、测试条件、打印贴标、视觉复检和数据接口方案。
提交产品与项目需求 微信扫码咨询