SELECTION GUIDE · WEIGHING + PRINTING + LABELLING
称重打印贴标机选型指南
从产品重量、标签宽度和目标节拍出发,先确定称重部分,再确定打印引擎与贴标方式;多 SKU 或错标风险较高时,还要同时判断是否配置贴标前 AI 识别和贴标后视觉复检。
SYSTEM COMPOSITION
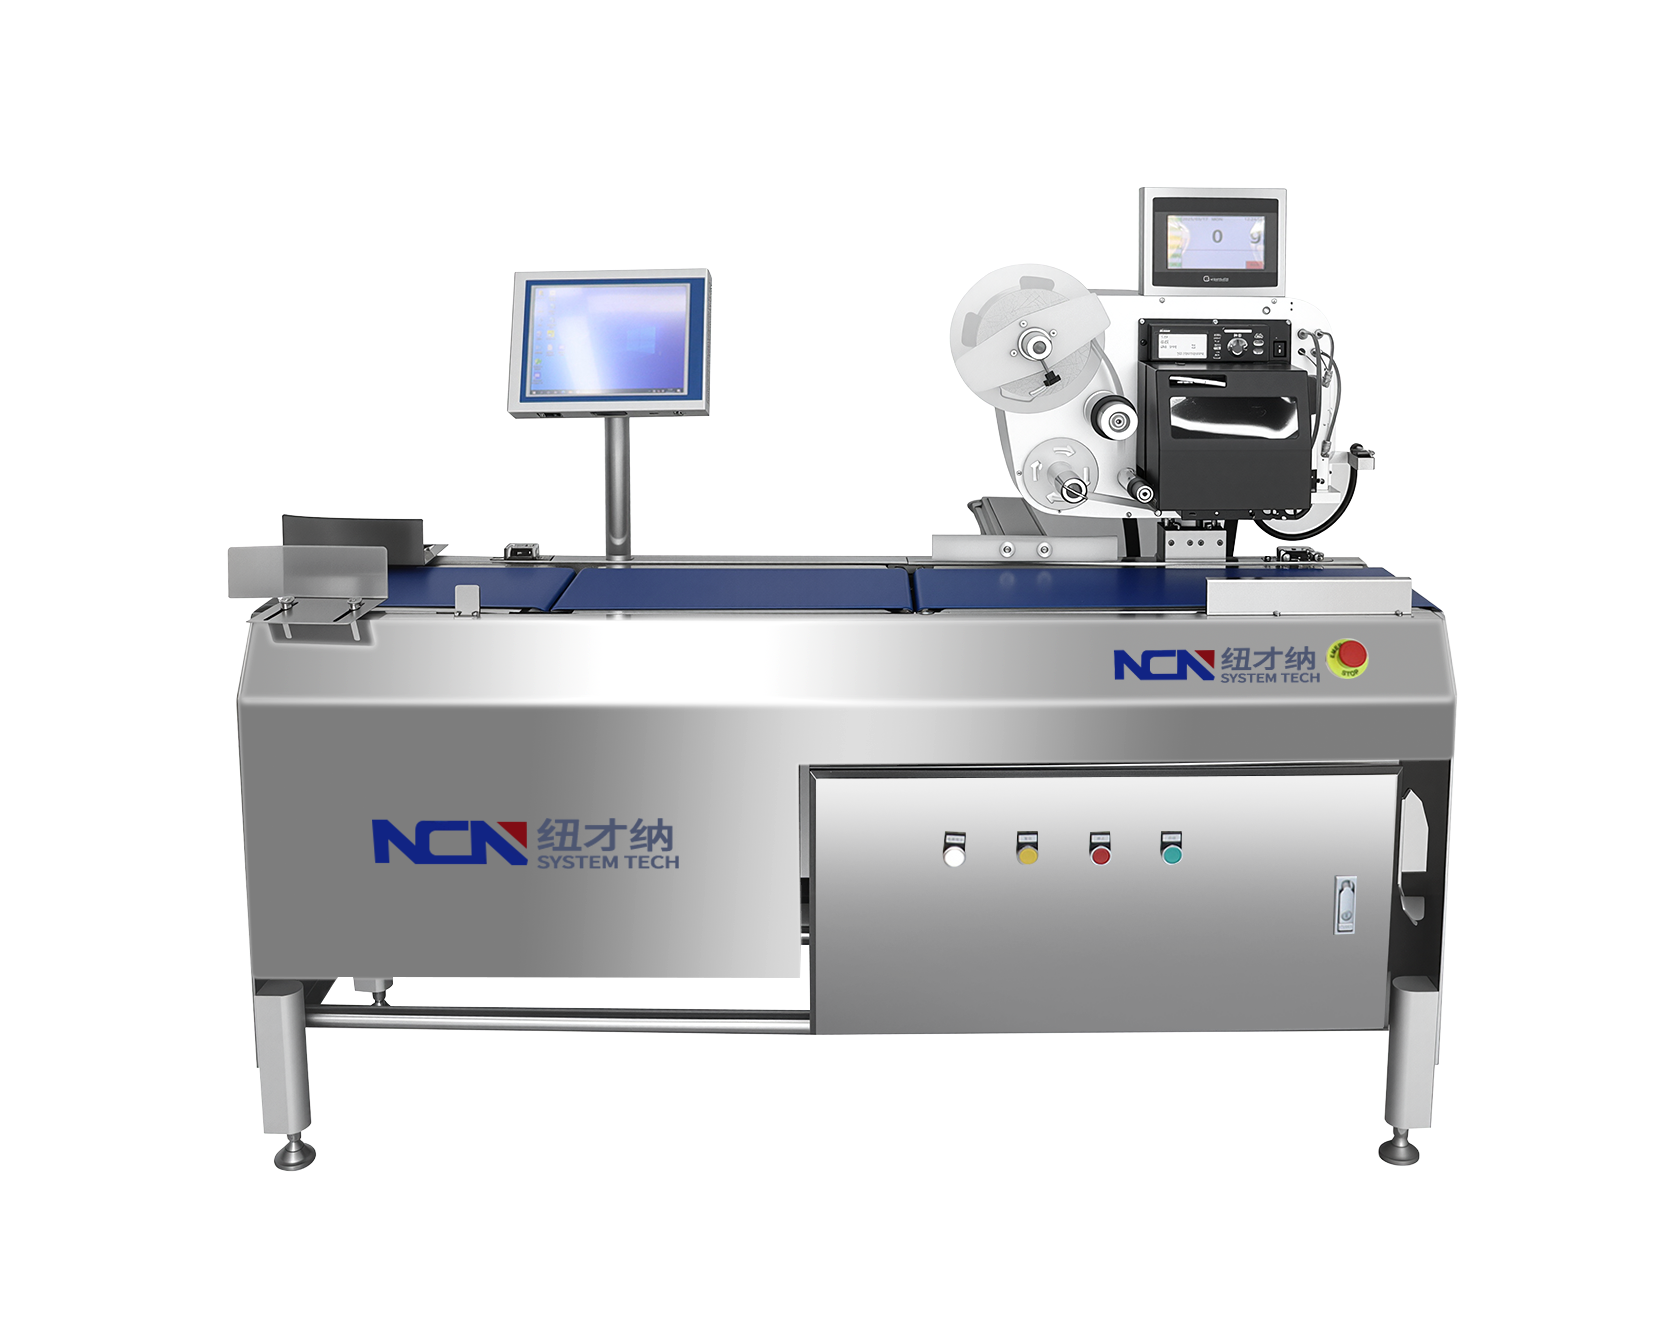
一台称重打印贴标机,实际由六个环节共同决定结果
“称重部分 + 打印引擎”是核心,但要让每件产品的身份、重量、标签和检测结果正确对应,还需要稳定拉距、SKU确认、贴标执行以及结果复检。
3-MINUTE PRE-SELECTION
用 7 个条件先做一次设备预选
结果用于确定技术沟通方向,不是最终型号或验收承诺。正式选型仍需核对最小重量、产品尺寸、标签样张、现场环境,并使用代表性样品做动态测试。
预选方向
选择左侧条件后,点击“生成预选建议”。结果会分别说明称重模块、打印引擎、贴标机构、AI / 视觉方向和项目验证重点。
使用提醒
- 量程应覆盖最大实际重量,并保留合理余量,但不是量程越大越好。
- 标签应提供实际 PDF、设计稿或实物样张,不能只给外形尺寸。
- 目标节拍应说明是平均值、峰值还是连续稳定产能。
STEP 1 · WEIGHING UNIT
先按最大重量确定量程,再用最小重量和动态测试校验
量程要覆盖产品、包装和可能的超重波动,并保留余量;但量程过大,也可能不利于轻量产品的称重分辨能力。选型时必须同时提供最小重量和最大重量。
| 产品最大实际重量 | 初选方向 | 适合先核对的产品 | 必须补充确认 |
|---|---|---|---|
| 不超过 1.5 kg | 1.5 kg 级称重配置 | 小托盒、盒装食品、小规格预制菜 | 最小重量、托盒刚性、底面平整度、速度 |
| 1.5-3 kg | 3 kg 级称重配置 | 肉制品、水产托盒、较大盒装食品 | 产品重心、包装晃动、称重皮带尺寸 |
| 3-6 kg | 6 kg 级称重配置 | 较重盒装、袋装或箱装产品 | 产品长度、皮带强度、拉距与动态稳定时间 |
| 超过 6 kg | 项目型重载方案 | 重箱、大规格包装、多箱规产品 | 称台结构、输送衔接、安装空间及专项测试 |
STEP 2 · PRINT ENGINE
打印引擎重点看宽度、分辨率和打印方式
打印引擎不能只按“4 英寸还是 6 英寸”选择。有效打印宽度、标签底纸宽度、标签长度、字段密度、耗材和环境条件都会影响最终配置。
4 英寸级工业打印引擎
典型有效打印宽度可到约 104 mm,适合多数食品重量、价格、日期、配料、条码和二维码标签。
常见 203 / 305 dpi;部分具体型号可提供更高分辨率。实际能力以选定引擎的当前规格为准。
6 英寸级工业打印引擎
典型有效打印宽度可到约 167.5 mm,适合宽标签、大版面信息或需要更大打印区域的包装。
机头、标签卷和整机布局都会增大,需同时核对贴标面、设备空间和换卷操作空间。
| 分辨率 | 更适合 | 选型判断 | 注意事项 |
|---|---|---|---|
| 203 dpi | 较大文字、常规一维码、版面不密集的标签 | 优先考虑速度、通用性和使用成本 | 小字号中文和小尺寸二维码应先打样验证 |
| 305 dpi | 食品标签、小号中文、配料表、二维码和较密集字段 | 多数精细食品标签的常用方向 | 实际可读性仍与标签材质、碳带和版面有关 |
| 609 dpi | 极小字符、特殊高密度内容 | 仅在确有必要时评估具体 4 英寸引擎 | 可选型号和速度范围更受限制,不宜默认配置 |
热敏打印
不使用碳带,结构和耗材管理更简单,适合标签保存周期较短、环境和摩擦条件相对温和的应用。
热转印打印
通过碳带转印,通常更适合需要更长保存期、耐摩擦或对环境适应性要求更高的标签;需同时选择匹配的标签面材和碳带。
STEP 3 · LABEL APPLICATION
贴标位置决定设备结构,也会改变可达到的节拍
同一张标签贴在顶面、侧面或底面,所需的产品支撑、标签过渡和执行机构都不同。多张标签还要考虑两次动作之间的数据和产品对应关系。
顶面贴标
适合多数托盘、盒装食品。应确认上表面高度变化、薄膜张力、冷凝水和贴附区域是否平整。
侧面贴标
需确认侧壁高度、硬度和产品导向。吹贴、压贴或滚贴应根据包装表面与节拍确定。
底面贴标
需要在输送过程中给标签留出贴附通道,同时保证产品跨越结构时仍被稳定支撑。
组合贴标
上下双面或多标签方案通常需要多个打印贴标单元,并核对标签内容、动作时序和异常处理。
STEP 4 · THROUGHPUT
用连续稳定产能选型,不用单一“最高速度”选型
现有纽才纳资料中,部分配置在特定产品条件下标示最高可达 60 包/分钟;这个数字不能脱离产品长度、间距、称重稳定时间、标签长度、打印内容和贴标动作单独使用。
| 目标节拍 | 建议判断方式 | 重点风险 |
|---|---|---|
| ≤30 包/分钟 | 按真实产品核对称重稳定、打印周期和贴标位置 | 不能因节拍较低而忽略软袋晃动、产品偏斜或标签粘附问题 |
| 31-50 包/分钟 | 建议用最大产品、最长标签和实际打印内容做连续测试 | 拉距波动、标签长度、贴标机构回程、前后机速度匹配 |
| 51-60 包/分钟 | 按高节拍项目评估,明确连续测试时间与合格判定方法 | 称重有效时间缩短,打印与贴标动作余量变小 |
| >60 包/分钟 | 评估专用高速结构、分流、多工位或多线方案 | 不应直接按单台设备宣传上限推算整线能力 |
STEP 5 · AI IDENTIFICATION & VISION QA
AI要解决的是“当前是什么产品”,视觉复检要确认“贴得对不对”
两者处在称重贴标流程的不同位置,不能混成一个功能。贴标前识别影响 SKU 和标签模板调用;贴标后复检则把实际标签与当前产品、重量和目标模板进行核对。
贴标前:AI产品识别
相机采集产品图像,识别产品类别或 SKU,再调用对应产品资料和标签模板。适合多 SKU、小批量、频繁换产,或不能稳定依靠人工选择和扫码确认的场景。
需要确认产品之间是否有稳定可识别的视觉差异,并准备覆盖正常波动的样本。
中间:称重与标签生成
系统将识别结果与当前重量、价格、日期、批次和追溯字段关联,生成这件产品对应的标签。识别、称重、打印和产品位置必须保持一一对应。
必须定义低置信度、未知品类、连续跟踪丢失和人工切换时的处理逻辑。
贴标后:标签视觉复检
检查标签有无、数量、位置、OCR 文字、条码和二维码,并可将识读内容与当前 SKU、重量或任务数据比较,异常时报警、停机或剔除。
需要事先定义检查字段、位置允许偏差、识读质量、误剔边界和数据留存要求。
| 客户场景 | 建议方向 | 选型前必须确认 |
|---|---|---|
| 多 SKU 混合来料,依靠人工选择模板容易出错 | 贴标前 AI 产品识别 + 自动调用模板 | 品类数量、外观差异、来料姿态、样本数量、换产规则 |
| 产品外观相近,仅包装细节或局部特征不同 | AI识别需结合条码、订单或工位规则共同判断 | 不能只凭少量理想照片承诺识别率;需加入相似品和未知品测试 |
| 担心错标、漏标、重贴或标签位置偏移 | 贴标后标签视觉复检 + 异常处理 | 标签位置公差、可见区域、反光、褶皱、冷凝水和剔除方式 |
| 需要核对品名、日期、批次、重量或条码内容 | OCR / 条码识读,并与当前任务数据比对 | 明确需要比较的字段、字符规则、码制、最小尺寸和打印质量 |
| 需要形成产品、重量、标签和检测结果追溯 | AI / 视觉结果与 MES、ERP 或数据库连接 | 产品唯一标识、数据字段、触发时点、断网补传和保存周期 |
PUBLIC PARAMETER ENVELOPE
可用于初步沟通的公开配置范围
以下范围由现有产品资料和项目应用口径整理,用于客户初选。它不是单一标准型号的承诺参数,也不能替代正式技术协议。
| 项目 | 初选参考 | 正式项目如何确认 |
|---|---|---|
| 称重量程 | 常用 1.5 / 3 / 6 kg 级;更高量程按项目设计 | 同时提供最小、最大及常见重量,保留合理余量 |
| 动态称重表现 | 既有部分项目可参考约 ±2 g 的应用表现 | 按代表性样品、目标速度、现场环境和约定方法测试 |
| 整机节拍 | 特定产品与配置条件下最高可达 60 包/分钟 | 按产品长度、间距、称重时间、标签和贴标动作核算 |
| 打印方式 | 热敏 / 热转印 | 按标签保存期、摩擦、低温和耗材要求选择 |
| 打印分辨率 | 203 / 305 dpi 常用;特殊高精细内容另行评估 | 用最终标签版面、面材和碳带实际打印验证 |
| 有效打印宽度 | 4 英寸级约 104 mm;6 英寸级约 167.5 mm | 以选定打印引擎当前规格和标签排版为准 |
| 打印速度 | 整机常用公开口径最高 300 mm/s | 受分辨率、标签长度、内容和引擎配置影响;不等于整机节拍 |
| 标签尺寸 | 现有应用常见约 30×30 至 110×110 mm;宽标签另配 | 提供标签成品尺寸、底纸宽度、卷向、卷芯和卷径 |
| 贴标方式 | 顶贴、侧贴、底贴、上下双面;吹贴 / 压贴 / 滚贴等 | 按贴附面、包装硬度、高度差和目标节拍选择 |
| 贴标前 AI 识别 | 识别产品类别或 SKU,并自动匹配产品资料与标签模板 | 用真实样本确认品类边界、识别率、置信度阈值及未知品处理 |
| 贴标后视觉复检 | 标签有无、数量、位置、OCR、条码和二维码检查 | 确认检测字段、允许偏差、误剔边界、剔除动作和结果留存 |
| 结构与环境 | SUS304 为典型食品行业配置;常规环境 0-40℃ | 低温、高湿、冷凝水、清洗、强气流需单独防护设计 |
| 数据接口 | USB / RS-232 / LAN;可扩展 MES、ERP、WMS、API | 项目启动前确认字段、协议、触发逻辑和异常补传机制 |
PROJECT INPUT CHECKLIST
准备这 11 项资料,选型和报价会更接近真实项目
资料不完整也可以先沟通,但下面的信息越清楚,设备结构、测试方法和项目边界就越容易一次说明白。
FAQ
选型时常见的参数问题
称重打印贴标机可以只按最大重量选量程吗?
不建议。最大重量决定量程下限方向,最小重量会影响分辨和动态测试判断;产品尺寸、重心、包装刚性和目标节拍还会决定称重输送结构。应同时提供最小、最大和常见重量。
203 dpi 和 305 dpi 应该怎么选?
较大文字、常规一维码和不密集版面通常可以先评估 203 dpi;小号中文、二维码、配料表或字段较密集时通常优先评估 305 dpi。最终应使用实际标签面材、碳带和版面打样确认。
4 英寸打印引擎能打印 110 mm 宽的内容吗?
不能只按“4 英寸”名称判断。常见 4 英寸级工业引擎的有效打印宽度约为 104 mm,标签或底纸可以更宽,但超出有效打印宽度的区域不能打印。若有效内容确实超过约 104 mm,应评估 6 英寸级引擎或重新排版。
为什么打印引擎 300 mm/s,整机不一定达到 60 包/分钟?
300 mm/s 是标签走纸打印速度;整机每分钟处理量还受产品长度与间距、称重稳定时间、标签长度、打印数据处理、贴标动作以及视觉或剔除工序影响,两者不能直接换算。
资料里写的 ±2 g 是否适用于所有产品?
不适用。它只能作为既有配置和项目中的参考表现。动态结果会随量程、产品状态、速度、输送振动、气流和环境改变,正式承诺必须绑定具体样品、节拍、测试方法和技术协议。
AI产品识别和贴标后视觉复检有什么区别?
AI产品识别位于贴标前,用于判断当前产品类别或 SKU,并调用对应产品资料和标签模板;标签视觉复检位于贴标后,用于检查标签有无、数量、位置、OCR文字、条码或二维码,并把实际结果与当前产品和任务数据进行比较。两者可以独立配置,也可以组成前后闭环。
AI识别能不能保证所有产品都自动识别?
不能脱离产品和样本直接承诺。识别效果取决于品类之间的视觉差异、样本覆盖、来料姿态、光照、遮挡和包装变化。正式项目应测试相似品、未知品和边界样本,并设置置信度阈值、人工确认或异常分流逻辑。
什么时候必须先做样品测试?
当产品易滚动、软袋液体晃动、底面不平、表面有水、重量跨度大、标签较大、节拍较高,或需要多标签、视觉复检和系统接口时,建议在确定最终结构前做代表性样品测试。
资料说明:本页依据纽才纳现有称重、打印贴标、AI识别、视觉复检与工业打印引擎资料整理,供前期选型使用。由于资料对应的设备类型、版本和项目条件不同,页面已将可公开的通用口径与需项目确认的指标分开表述。打印引擎规格以当前型号资料为准;动态称重、AI识别和视觉检测结果以代表性样品、约定工况、测试方法和技术协议为准。资料版本:2026-09。
纽才纳自动化科技(上海)有限公司成立于2015年,专注于食品包装后段自动化及智能化应用,围绕称重贴标、即时打印贴标、在线称重、AI识别与视觉检测、质量检测、机器人贴标及生产数据连接,为食品生产企业提供设备、软件与系统集成服务。
提交您的项目需求
告诉我们应用场景与节拍要求,我们会在 1 个工作日内提供选型建议与方案参考。
 微信扫码咨询