淮安速冻食品工厂托盒覆膜与在线打印贴标项目
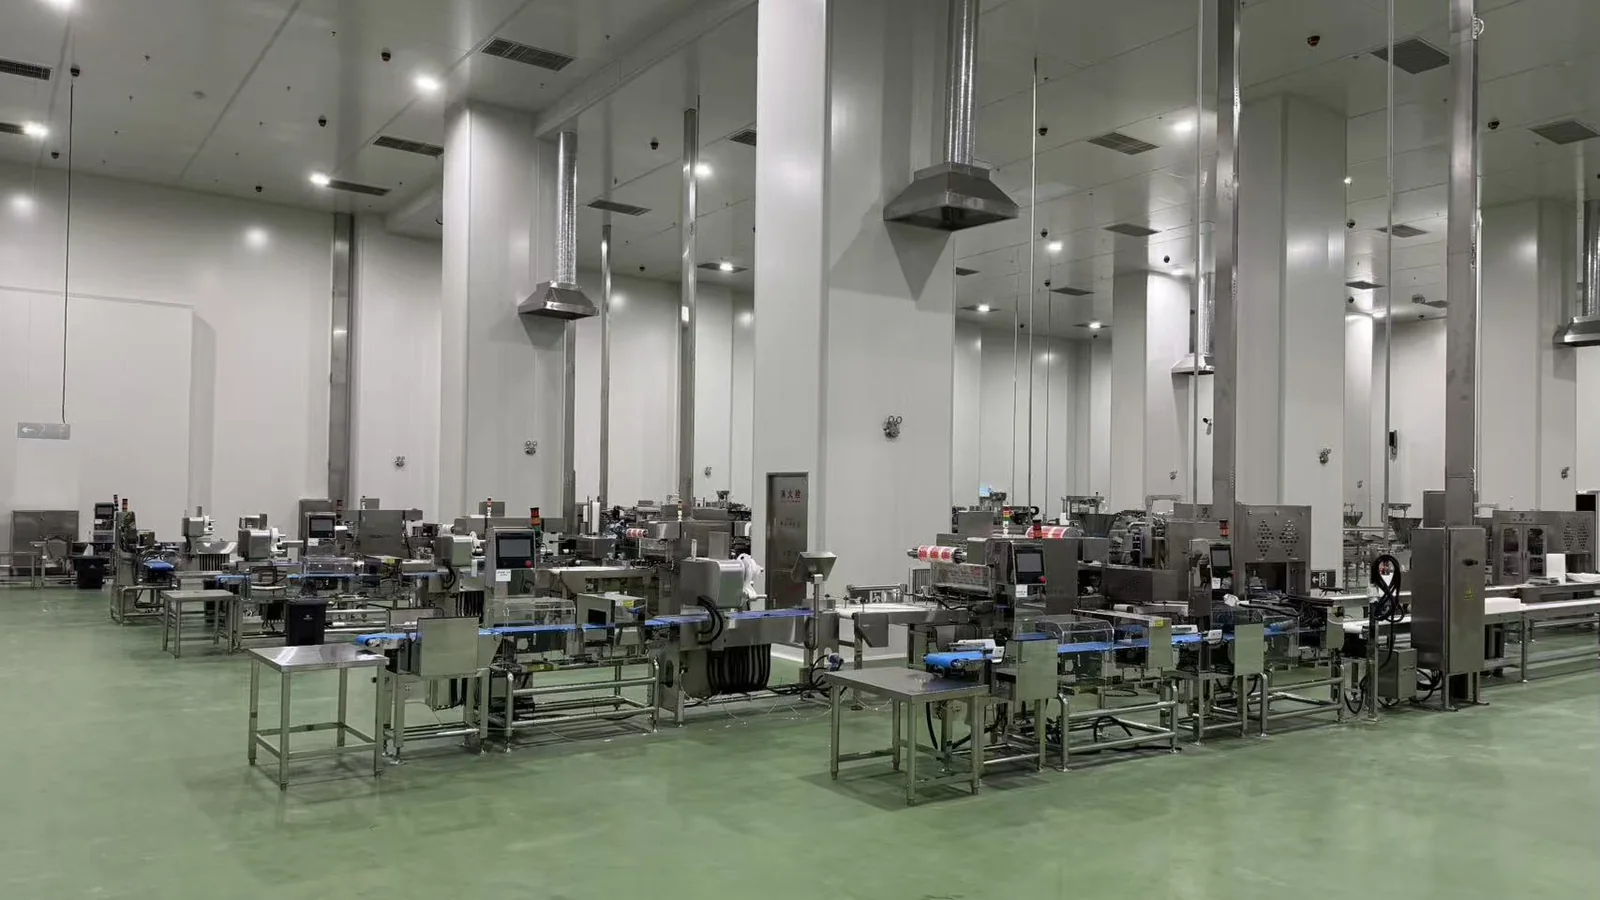
在江苏淮安一处速冻食品加工车间,托盒覆膜封口、出盒输送和在线打印贴标设备已经投入生产。 对盒装馄饨这类产品,客户关注的是封口后的托盒能否顺利进入下一工位, 打印贴标能否跟上前端节拍,以及多套设备并排使用是否方便日常操作。
托盒封好以后,后段还要解决什么?
盒装馄饨完成覆膜封口以后,还需要继续输送、打印标签和自动贴附。 影响整段流程的,不只有贴标机本身的速度,还包括前端出盒方向、产品间距、 输送交接及贴标位置。多套设备集中布置时,换膜、换标和点检空间也需要一起考虑。
出盒稳定
托盒离开封口工位后,按确定方向进入下一段输送,减少歪斜、堆积和不必要的等待。
贴标节拍匹配
产品到位、标签生成与贴附动作相互配合。不能仅凭打印引擎的最高打印速度判断整线产能。
便于现场维护
多套设备运行时,为换卷、清洁、检修和人员通行保留操作空间。
从覆膜封口到在线打印贴标的工艺衔接
项目将覆膜设备、出盒输送及在线打印贴标放在同一段生产流程中考虑。 托盒封口后随输送线进入贴标位置,由打印贴标工位按照产品到位信号完成相应动作, 再进入后续流转环节。
上述是本案例涉及的主要工序。实际产品进入方式、贴标位置及前后端设备接口, 需根据最终现场布局与调试条件确定。
现场运行视频
下面记录的是项目实际生产现场,可以看到覆膜封口、出盒输送及后续打印贴标工位的衔接。 相比设备单独运行的演示,这段视频更方便客户观察工位之间的距离、输送方向和动作配合。
前期设备选型时,项目提出了哪些条件?
对准备建设类似产线的食品企业来说,下面这些条件更值得参考。 它们来自项目前期技术要求,属于配置和设计依据,不能直接当作投产后的实测结果。
- 参考托盒规格
- 195 × 125 × 33/38 mm。
- 设计产能要求
- 参考托盒、普通封口工况下,项目前期提出每小时不少于 4000 盒的产能目标;不代表单台贴标机已实测达到这一速度。
- 在线打印贴标
- 前期要求支持中文、条码、二维码动态打印,并可随订单数据更新标签内容。
- 标签与工位衔接
- 在线打印贴标与覆膜设备出盒节拍匹配;具体标签尺寸、打印内容和贴标位置按项目配置确认。
- 气调保鲜功能
- 原始技术要求提出为后续升级气调保鲜包装预留结构条件,不据此认定现场已经启用气调包装。
项目已投入生产,哪些经验值得参考?
设备已完成现场安装调试并进入实际生产。项目的参考价值在于: 封口设备、输送段和在线打印贴标工位需要按照同一生产节拍与现场空间统一安排。 对类似的盒装食品包装线,正式选型前仍应结合托盒、封口方式、标签样张及目标产能进行判断。
现场照片和运行视频记录了设备布置及运行状态。 长期稳定产能、停机原因和实际良品率等运营指标,需要后续现场记录支持,本案例不做推算。
准备做类似产线,通常还要确认这些问题
下面几项是托盒封口与在线打印贴标配套时常见的技术问题。 每条生产线的出盒方式和场地条件不同,不能直接照搬另一工厂的设备配置。
现有覆膜封口机,能不能直接增加在线打印贴标?
可以先评估改造,不一定需要更换前端设备。但要确认封口机的出盒方向、连续节拍、产品间距和可用空间。如果托盒到达贴标位置时无法保持稳定间距,可能还需要增加过渡输送、导向或拉距机构。
同一条线有几种托盒尺寸,能否共用贴标设备?
先看最大、最小托盒的长宽高,以及标签贴附位置是否一致。尺寸在设备可调范围内时,可以评估导向和参数切换;如果变化较大,仍要核对输送支撑、定位和贴标动作,最好带两种极限规格进行试机。
标签上的日期、批次、条码和二维码,能按生产订单实时打印吗?
本项目的前期技术要求包含中文、条码、二维码动态打印及订单数据更新。对于新的生产线,应先确认数据从哪里来、标签模板如何切换、断网或扫码异常时如何处理,再安排接口联调和样张测试;不能仅凭本案例认定所有系统接口都已在现场实施。
案例提到的4000盒/小时,是现场实测产量吗?
不是这里公布的实测产量。4000盒/小时来自项目前期、以参考托盒和普通封口工况提出的设计要求。实际连续产能还要看托盒规格、封口周期、产品间距、标签内容和现场测试记录。
这条线已经采用气调保鲜包装了吗?
现有资料只能确认项目前期提出了预留升级气调保鲜包装的结构条件,不能据此认定投产时已经使用气调工艺。若新项目需要气调包装,应另外明确充气方式、包装材料、密封要求与验证条件。
你的覆膜生产线准备增加自动打印贴标?
提供托盒规格、目标节拍、标签样张及现场布局,可进一步确认工位衔接和设备配置。
 微信扫码咨询